Зошто го опремуваме екструдерот на PE цевки со 33:1 L/D?
Предности на користење на екструдер со сооднос 33:1 L/D за производство на PE вода цевки
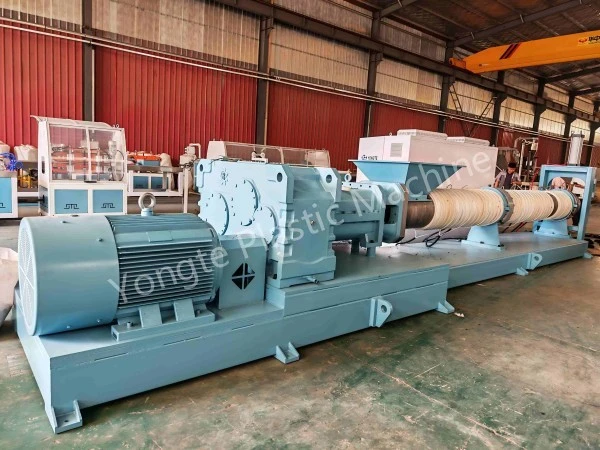
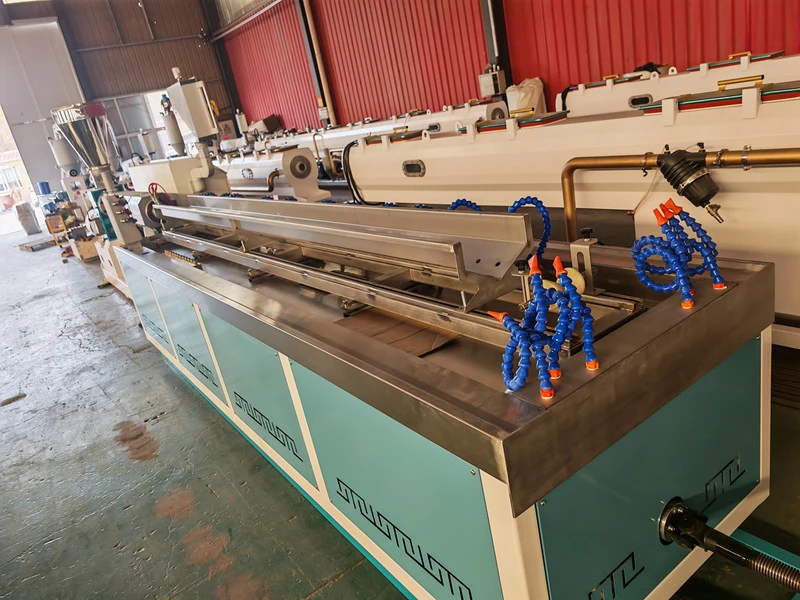
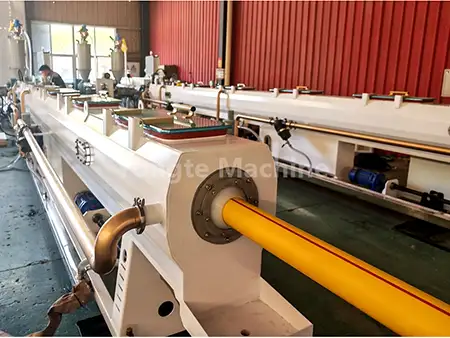
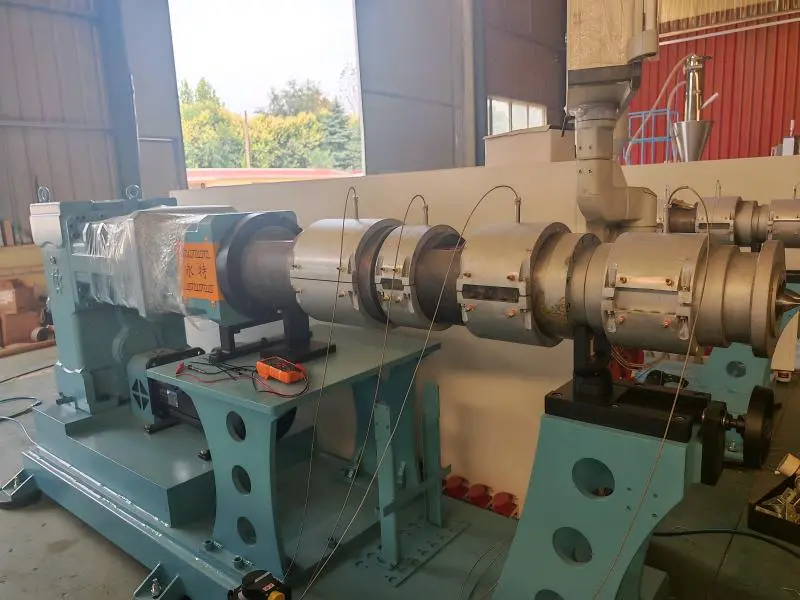
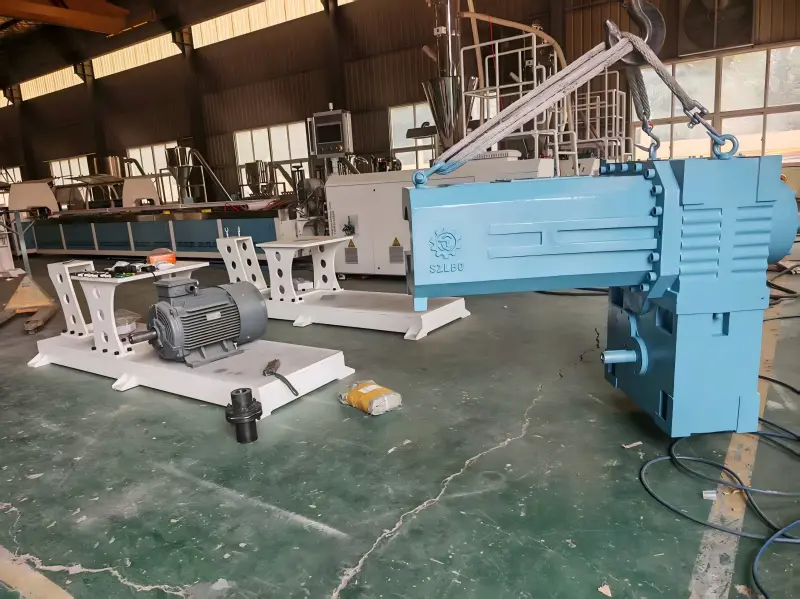
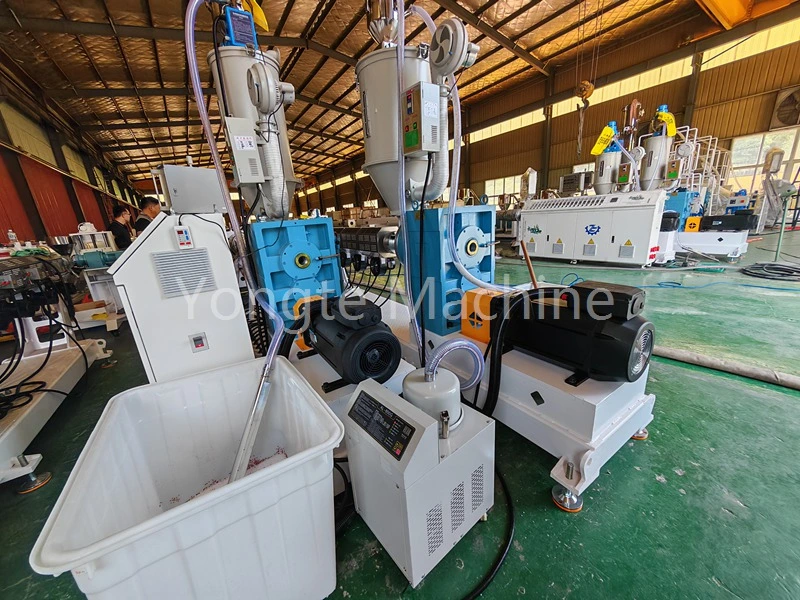
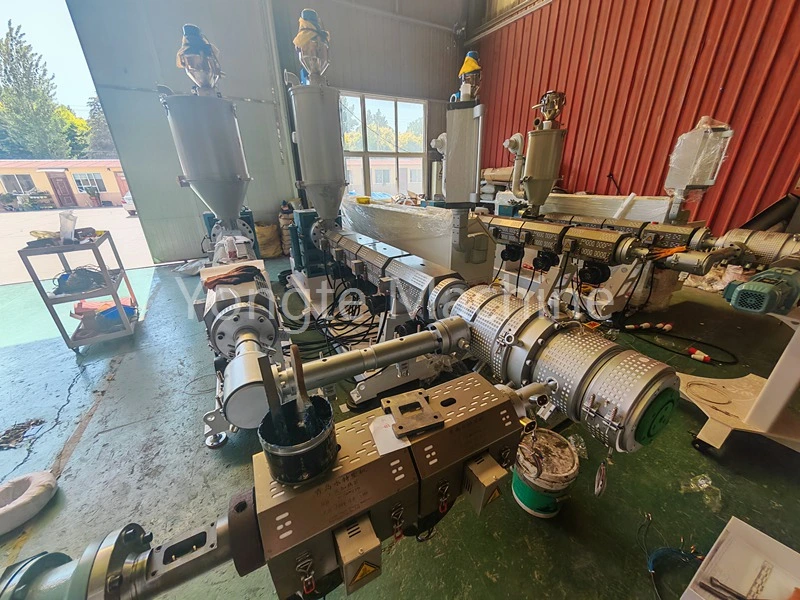
Нашата компанија е специјализирана за производство на опрема за производство на ПЕ цевки. За да се задоволат барањата на процесите на истиснување на цевки од PE, лансиравме серија екструдери со сооднос должина до дијаметар од 33:1, вклучувајќи ја опремата за цевки од 16-63 mm PE SJ65/33, производната линија за производство на цевки од PE 75/33 SJ75/33 75-160 mm, линијата за производство на PE цевки SJ90/333, SJ90/333. SJ120/33 Опрема за производство на PE цевки 300–500 mm. Оваа серија на опрема покажа повеќекратни извонредни предности во реалните производствени апликации, овозможувајќи им на производствените претпријатија да го подобрат квалитетот на цевките и да ја оптимизираат ефикасноста на производството.
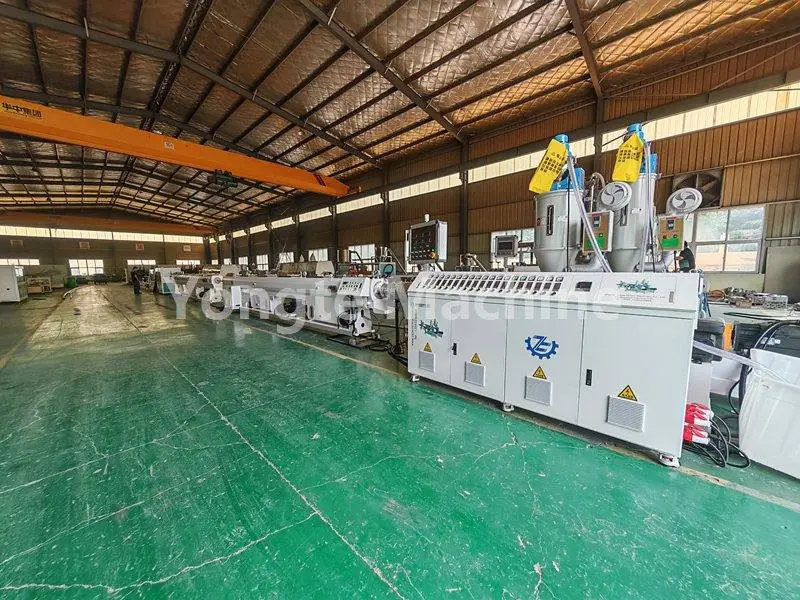
Следниот дел дава детален преглед од различни перспективи.
I. Предности на пластификација и обликување
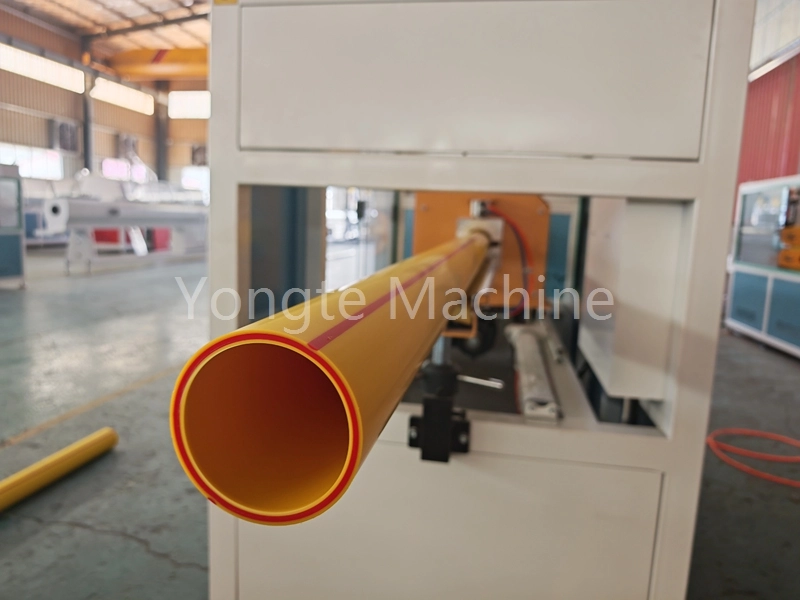
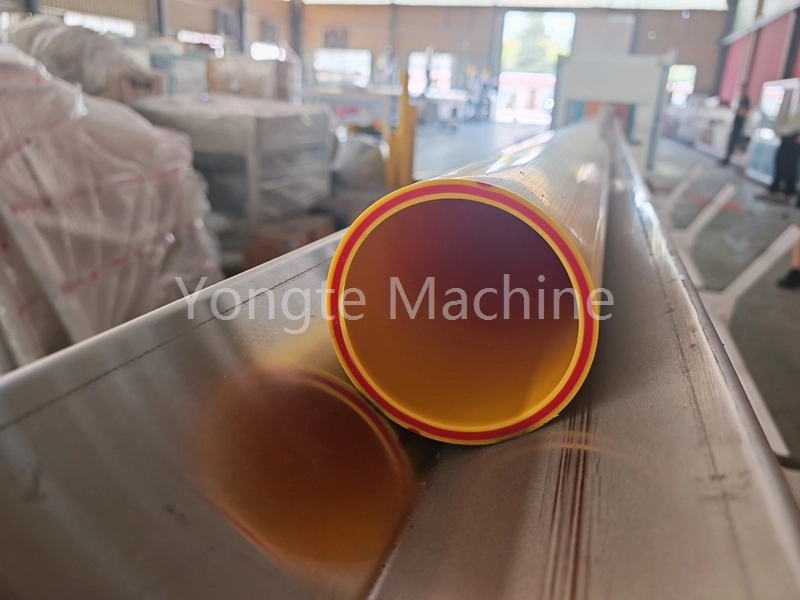
1. Со темелно топење, формирањето на точки на кристализација и нетопени честички се минимизира. Продолженото патување на завртката обезбедува оптимално време на престој на материјалот во бурето, дозволувајќи им на честичките HDPE постепено да се топат. Ова го олеснува помазниот премин од цврста во стопена состојба, спречувајќи локализиран нестопен материјал. Понатаму, мазните внатрешни и надворешни површини на цевката ја намалуваат појавата на дупки и дефекти на кристализација, а со тоа го намалуваат ризикот од пукање на цевката.
2. За цевките за водоснабдување од PE, додавањето на саѓи во главната серија на бои - заедно со ефективната дисперзија на рециклиран материјал - ги подобрува перформансите против стареење; многу производни линии исто така вклучуваат рециклиран материјал. Миксер со завртки 33:1 обезбедува доволен потег на мешање за да се обезбеди рамномерна дисперзија на саѓи, минимизирајќи го формирањето на агломерати на црни точки, со што се гарантира долгорочна отпорност на цевките од временските услови. Дополнително, употребата на рециклиран материјал резултира со супериорна хомогеност на топењето.
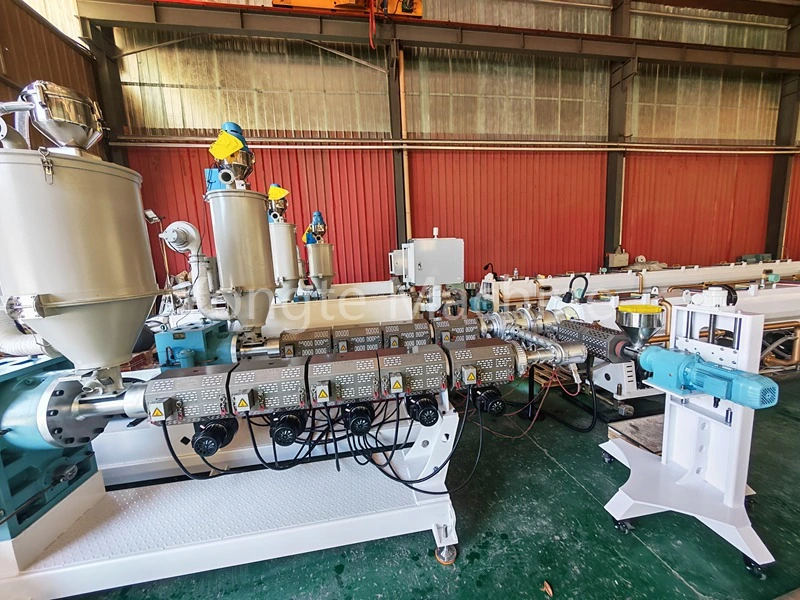
2. Стабилниот притисок на топење обезбедува висока димензионална прецизност на цевката.
1. Подолгиот дел за мерење резултира со намалена пулсација на истиснување. Со подолг мерниот дел во екструдер со долги завртки, топењето е потемелно стабилизирано и тампонирано во делот за мерење, што доведува до помали флуктуации во притисокот на топењето, стабилна стапка на проток на празнење и супериорна димензионална конзистентност на екструдираните цевки.
2. Еднообразната дебелина на ѕидот и контролираната елиптичност, заедно со стабилните перформанси на притисок, директно резултираат со тесни толеранции на дебелината на ѕидот и ниска елиптичност за производите на цевките. ПЕ цевките под притисок се цевководни материјали што носат притисок; униформната дебелина на ѕидот е од клучно значење за да се обезбеди усогласеност со барањата за вкочанетост на прстенот и статичка хидростатска цврстина, со што се намалува стапката на дефект при инспекциите на финалниот производ и правејќи ги овие цевки идеални за долготрајни, континуирани и стабилни производствени операции.
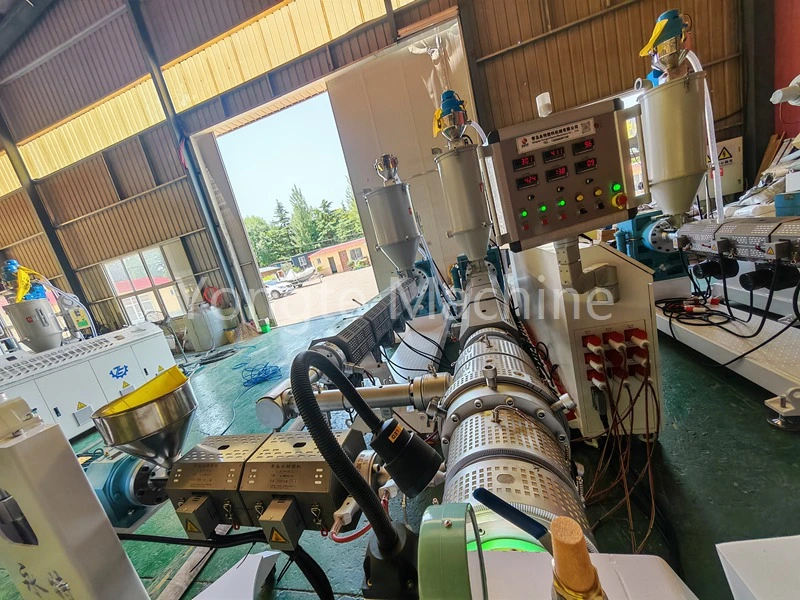
III. Широк опсег на процеси и силна приспособливост на производството
1. Постои поголем потенцијал за зголемување на производниот капацитет. Во споредба со завртката 30:1, завртката 33:1 овозможува поголеми брзини на истиснување и зголемена излезна моќ под ист дијаметар на завртката, што значително го зголемува производниот капацитет по единица време. Во исто време, го избегнува прекумерното напрегање на смолкнување поврзано со завртките 38:1 или 40:1, со што се обезбедува зголемување на производството додека се ублажуваат негативните ефекти од прекумерното стрижење.
2. Висока толеранција на варијабилноста на суровините: Кога има мали варијации во карактеристиките на сериите на суровините или во односот на рециклиран материјал, процесот може полесно да се прилагоди, намалувајќи ја веројатноста за флуктуации на квалитетот и со тоа ја зголемува толеранцијата на грешки во производството.
IV. Ублажување на топлинската деградација за зачувување на механичките својства на материјалите од PE
· HDPE е чувствителен на создавање топлина при прекумерно смолкнување: во споредба со долгите завртки со сооднос>36:1, соодносот на завртките од 33:1 гарантира дека времето на престој не е претерано долго. Следствено, термичката историја и профилот на смолкнување што ги доживува материјалот во бурето остануваат умерени, овозможувајќи ефикасно да се контролира топлината на смолкнување. Овој пристап го спречува сечењето на молекуларниот синџир, осигурува дека цврстината на истегнување и перформансите на хидростатичкиот притисок на цевките не се деградираат и избегнува појава на кршливост, пожолтување или честички од јаглерод во цевките.
Накратко: пластификацијата е доволна, но нема да го „зготви“ ПЕ.
V. Севкупна исплатливост на опремата (од инженерска перспектива)
· Во споредба со 30:1, оваа варијанта нуди повисока горна граница на квалитетот на производот, со поголема маржа за подобрување на квалитетот на пластифицирањето и униформноста на топењето, што ја прави погодна за PE цевки со голем дијаметар, производствени линии со голема брзина и апликации за надворешни цевки отпорни на притисок.
· Во споредба со 38/40:1, варијантата 33/1 нуди помала потрошувачка на енергија од домаќинот, намалена потрошувачка на енергија, помалку абење на завртките, пониски трошоци за одржување и подобрена отпорност на деградација предизвикана од прегревање. Следствено, индустријата за цевки под притисок HDPE широко прифаќа 33:1 како претпочитана стандардна спецификација, балансирање на производствениот капацитет, квалитетот на производот и енергетската ефикасност.
Резиме
Екструдерот на ПЕ цевки во однос должина и дијаметар од 33:1, дизајниран за производство на цевки за водоснабдување од PE, обезбедува темелна пластификација на материјалот, промовира рамномерна дисперзија на саѓи и рециклиран материјал во фазата на топење, спречува флуктуации на перформансите предизвикани од локализирана агломерација, одржува стабилна контрола на густиот притисок на топењето во цевките и постигнува висок притисок на дебелото топење во цевките. Додека го одржува производствениот капацитет, овој екструдер ефикасно ја контролира топлината на смолкнување, спречува деградација на HDPE и гарантира хидростатска цврстина и отпорност на временските услови на цевките. Дополнително, нуди силна приспособливост на процесот, балансирање на квалитетот на производот со трошоците за производство, што го прави претпочитан избор за производствените линии на цевки под притисок HDPE.
Поврзани вести
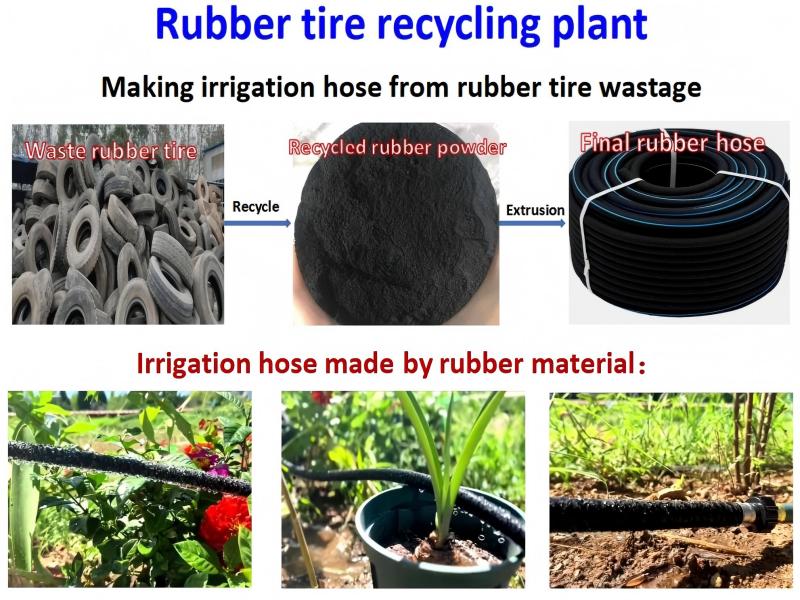
- Предности на гумени цевки за наводнување натопени наспроти традиционални цевки за наводнување
- Може ли Yongte да обезбеди проектна услуга со клуч на рака за постројка за покривање WPC?
- Успешно тестирана машина за рециклирана цврста пластика 200x50mm
- Машината за правење столбови Yongte WPC со ко-истиснување е успешно тестирана
- Како може отпадот од пластична фолија да се користи за производство на производи од дрво-пластика композитни (WPC)?
- Поставување на температурата на машината за истиснување на WPC
Остави ми порака