зошто и резервоарот за вакуум и резервоарот за прскање се неопходни во линијата за истиснување на PE цевки?
Во линијата за истиснување на PE цевки, зошто се неопходни и резервоарот за вакуумска вода и резервоарот за вода за прскање?
Линија за истиснување на PE цевки: улоги на резервоарот за вакуум вода и резервоарот за вода за прскање
Кога PE цевките се екструдирани од матрицата, тие постојат во високотемпературна стопена и омекната состојба, без фиксен надворешен дијаметар и кружност; затоа, брзото обликување и ладење се од суштинско значење за да се спречи колапсирање, деформирање или отстапување на цевките од специфицираните димензионални толеранции. Резервоарот за вакуумска вода врши поставување и обликување на дијаметарот, додека резервоарот за прскање вода го продолжува процесот на ладење; двата системи служат различни функционални улоги.

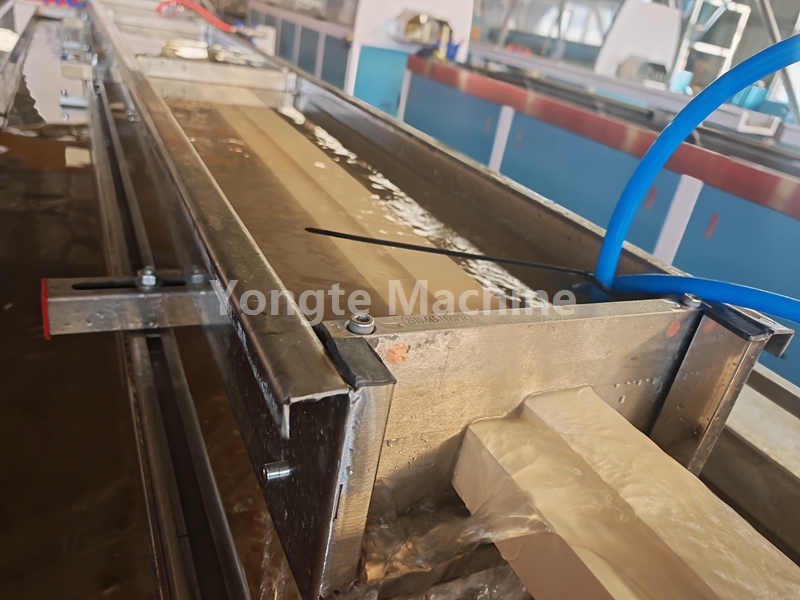
1. Вакуумски резервоар за вода (вакуумски резервоар со постојан дијаметар, дел за обликување на јадрото)
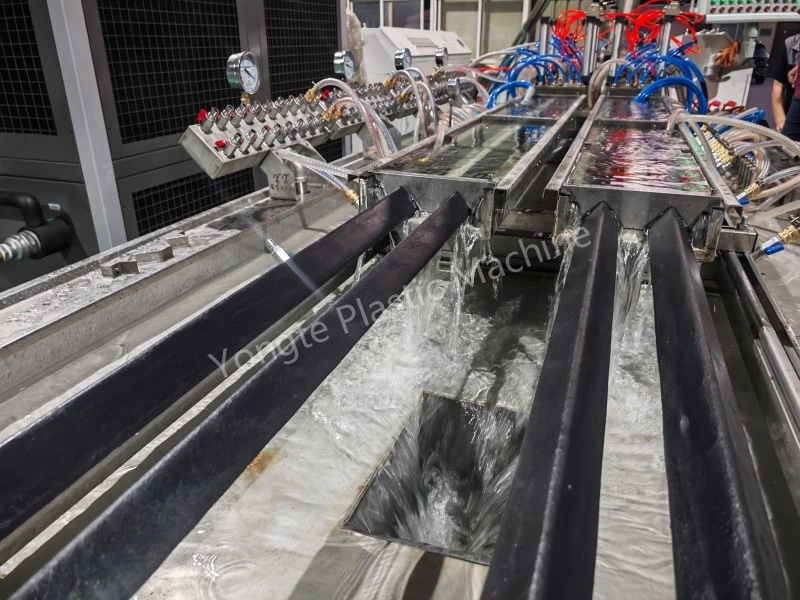
Функција: За „вшмукување“ на флексибилната PE цевка, фиксирајте го нејзиниот надворешен дијаметар и кружност и истовремено врши прелиминарно ладење. Принцип: Резервоарот за вода се полни со вода, а внатре во резервоарот се создава вакуум, што резултира со негативен притисок во резервоарот; надворешниот ѕид на цевката потоа се притиска цврсто на внатрешниот ѕид на чаурата што одговара на дијаметарот со атмосферски притисок, што насилно ја проширува стопената PE цевка до стандардниот надворешен дијаметар, обезбедувајќи цевката да ја одржува својата кружност без израмнување.
· Веднаш по напуштањето на главата на матрицата, материјалот на цевката е на висока температура и останува мек; во оваа фаза, мора да се избегне ненадејно, големо точење ладна вода, бидејќи тоа би предизвикало брзо ладење на површината додека внатрешноста останува стопена, што потенцијално ќе доведе до високи внатрешни напрегања, пукање и деформација на ѕидот на цевката.
· Температурата на водата во вакуумската комора обично се одржува помеѓу 30-50 °C; топлата вода се користи за обликување, постепено ослободувајќи ја топлината.
· Заклучувањето на надворешниот дијаметар со помош на вакуумски негативен притисок е најкритичната станица за обезбедување на димензионални толеранции на материјалот на цевката и спречување на овалност.
· Истовремено, водениот филм го обвива цевководот, обезбедувајќи почетно ладење кое промовира формирање на цврст слој на кожата на површината на цевката; овој слој дава доволна ригидност за да се спречи колапс на цевката.
Во отсуство на вакуумски резервоар за вода, екструдираната PE цевка ќе стане мека и опуштена, ќе покажува неконзистентни надворешни дијаметри и ќе прикажува прекумерна овалност, што ќе го оневозможи исполнувањето на националните стандардни димензии.

2. Резервоар за вода за прскање (резервоар за вода за ладење, заден дел за ладење)
Функција: За да се постигне длабоко и одржливо ладење, доведувајќи ја целата цевка на температура блиска до температурата на околината. По вакуумското обликување, надворешниот ѕид на цевката веќе се зацврстил, но внатрешната температура на ѕидот на цевката останува висока, а јадрото останува меко; следствено, цевката сè уште ќе се деформира под механички стрес. Комората за прскање користи водена магла под висок притисок за рамномерно да го распрскува надворешниот ѕид на цевката од сите страни, континуирано отфрлајќи ја внатрешната топлина на ѕидот на цевката:
· Повеќестепено зонско прскање, со пониска температура на водата (собна температура);
· Нанесете еднообразно прскање од сите страни за да спречите свиткување на цевката предизвикано од еднонасочно ладење;
· Постепено намалете ја вкупната температура на материјалот на цевката додека целиот ѕид на цевката целосно не се стврдне и цевката не влезе во машината за влечење;
· Во споредба со ладењето со потопување, ладењето со прскање е помалку склоно да предизвика меурчиња да се залепат на ѕидовите на цевката, обезбедува порамномерно ладење и резултира со помали внатрешни напрегања во материјалот на цевките.
Ако се користи само вакуумска комора и нема комора за прскање, температурата во јадрото на цевката ќе биде висока, предизвикувајќи цевката да се протега и деформира под силите на влечење; по сечењето, тој е склон кон отскокнување и свиткување.

сумира
Вакуумски резервоар = првенствено за обликување, со благо ладење: се применува негативен притисок на цевката за да се обезбеди надворешниот дијаметар и заобленоста;
Резервоар за вода за прскање = Првенствено за ладење, со помошна стабилизација: целосно изладете ги и зацврстете ги материјалите за цевки од надворешноста кон внатрешноста за да спречите последователна деформација.
Така, овие два процеси се последователни и функционално комплементарни клучни чекори во процесот на обликување на PE цевки со истиснување; отсуството на било која од нив би го оневозможило производството на PE цевки кои ја исполнуваат потребната димензионална прецизност и спецификации за механички перформанси. Следствено, и двете се незаменливи компоненти на конфигурацијата на производната линија.
Поврзани вести
- Предности на гумени цевки за наводнување натопени наспроти традиционални цевки за наводнување
- Може ли Yongte да обезбеди проектна услуга со клуч на рака за постројка за покривање WPC?
- Успешно тестирана машина за рециклирана цврста пластика 200x50mm
- Машината за правење столбови Yongte WPC со ко-истиснување е успешно тестирана
- Како може отпадот од пластична фолија да се користи за производство на производи од дрво-пластика композитни (WPC)?
- Поставување на температурата на машината за истиснување на WPC
Остави ми порака