Поставување на температурата на машината за истиснување на WPC
Крива на температура на истиснување за композит од PE дрво-пластика (HDPE + прашок од дрво)
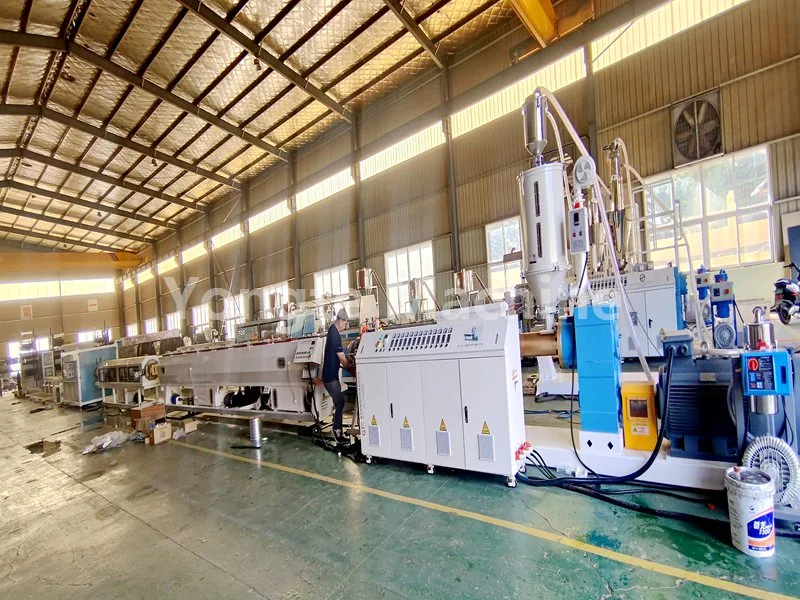
Применливи сценарија: PE и производствени линии на композитни материјали од PE и дрвен прав (рамна гранулација со два завртки → конусно обликување со две завртки / истиснување со еден шраф); за композитите од PE-дрвена пластика, примарната грижа е локализираното прегревање, содржината на влага и карбонизацијата на дрвениот прав; затоа, максималната температура на материјалот по можност не треба да надминува 185 °C. Во двостепениот процес, паралелната фаза на гранулација со две завртки обезбедува темелно мешање, пластификација и формирање на униформни гранули од HDPE и прашок од дрво; последователното обликување на профилот потоа се изведува со помош на конусен екструдер со два завртка или со еден шраф. Овој сегментиран пристап на обработка овозможува независна контрола на температурата во секоја фаза, со што се намалува ризикот од локализирано прегревање. Композитите од PE-дрвена пластика се многу чувствителни на условите за обработка; посебно внимание мора да се посвети на прекумерните локализирани температури во бурето или матрицата, преостанатата влага во суровините и карбонизацијата на дрвениот прав при високи температури. Ваквите проблеми може да доведат до појава на дамки на јаглен на површината на производот, промена на бојата или дури и деградација на механичките својства. Следствено, при вистинското производство, температурата на материјалот мора да биде строго контролирана, при што максималната температура по можност не надминува 185 °C.
I. Крива на температура на истиснување на PE-WPC (фаза на пелетизирање + фаза на формирање на профил)
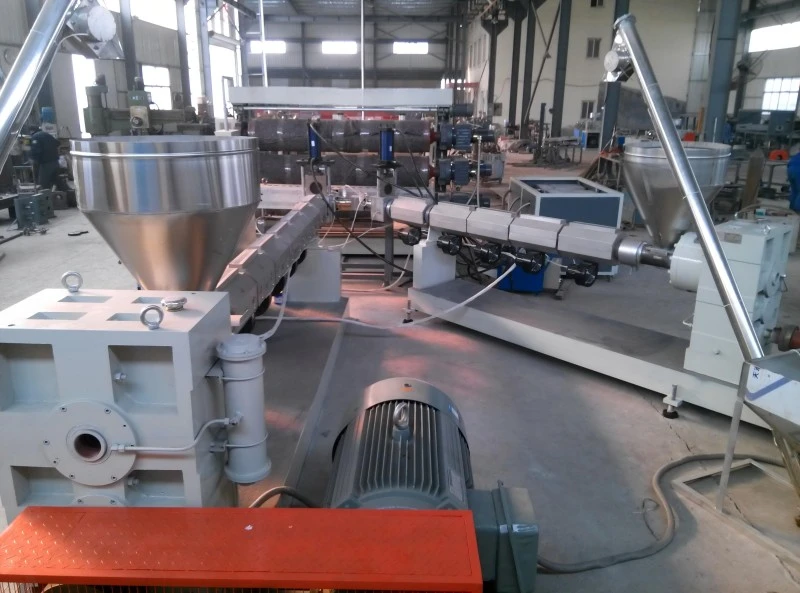
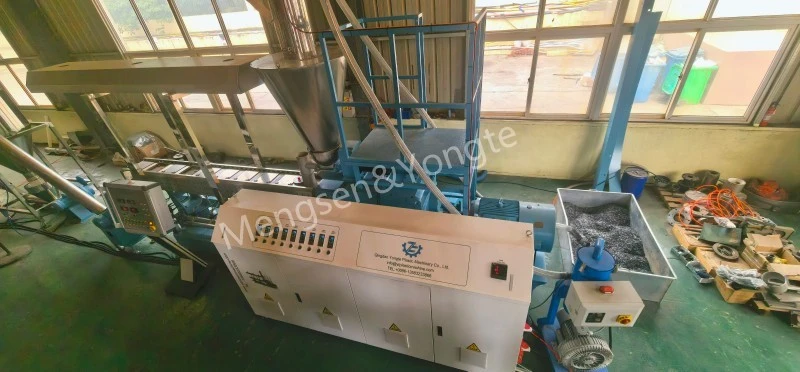
① Паралелна двојна гранулација (гранулација од PE дрво, паралелна двојна во иста насока)
Во вистинското производство, температурата треба да биде дотерана врз основа на параметрите на суровината, како што се содржината на дрвен прав, големината на решетката и индексот на проток на топење на HDPE: колку е поголем односот на додавање на прашок од дрво, толку е поголема тешкотијата на обработката, што бара поблиско следење на стабилноста на температурата во фазата на пластификација за да се спречи локализирана акумулација на топлина; кога големината на решетката на дрвениот прав е пофина, специфичната површина се зголемува, што ја прави карбонизацијата поверојатно, што бара соодветно намалување на температурниот опсег во фазата на хомогенизација. Дополнително, контролата на водоснабдувањето во фазата на рамна двојна гранулација мора да се спроведе од фазата на предтретман на суровината; при влегување на дрвениот прав во фабриката, неговата содржина на влага мора да се тестира, а ако надмине 5%, да се изврши обработка на сушење; во спротивно, влагата што влегува во бурето на екструдерот може да генерира меурчиња на пареа при високи температури, што може да ја загрози униформноста на гранулацијата и да доведе до дефекти на внатрешните пори во финалните екструдирани производи за време на последователно истиснување.
Должина на цилиндерот од отворот за напојување до главата, на °C
|
сектор |
Зона 1 (дополнување) |
Зона 2 |
Зона 3 |
Зона 4-6 |
Зона 7-8 |
Зона 9 |
Умри глава |
|
поставување |
145 ~ 155 ℃ |
155 ~ 165 ℃ |
160 ~ 170 ℃ |
165 ~ 172 ℃ |
168 ~ 175 ℃ |
170 ~ 178 ℃ |
172 ~ 178 ℃ |
главни точки:
· Не поставувајте го делот за напојување премногу високо за да спречите предвремено омекнување на дрвениот прав и прилепување на шипката за завртката, што може да доведе до премостување или заплеткување на прачката.
· Зоните 3-5 го сочинуваат примарниот дел за мешање, каде што температурата постепено се зголемува;
· Малку спуштете ја главата на млазницата за да го намалите порастот на температурата во зоната на топење на смолкнување;
· Температурата на топење не смее да надминува 185 °C подолги периоди; во спротивно, дрвените влакна ќе претрпат брза карбонизација, што ќе резултира со појава на црни дамки и лут мирис налик на тутун.
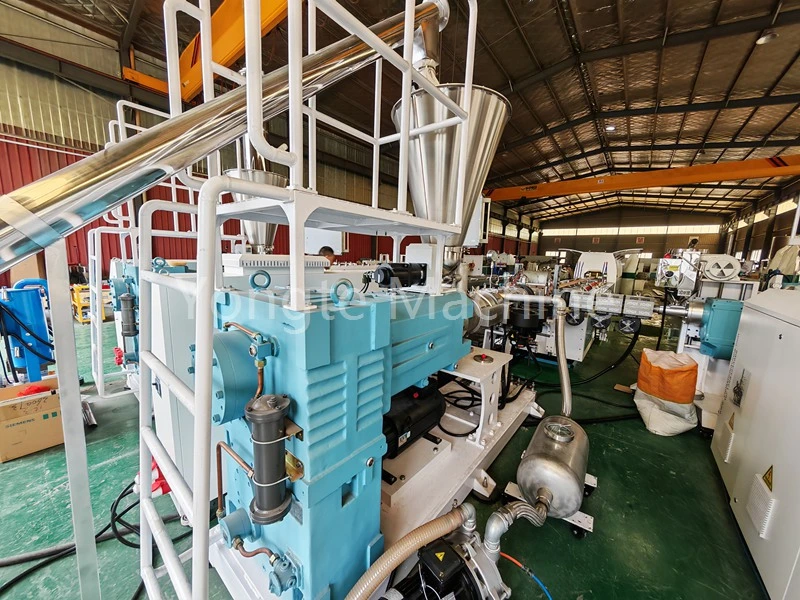
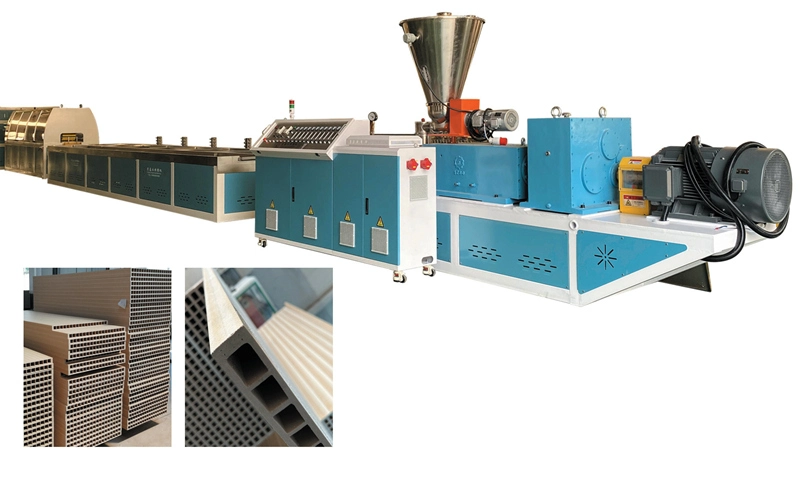
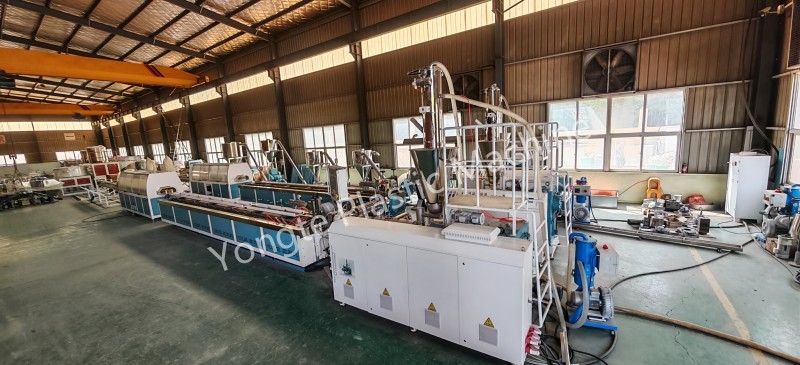
② Машина за формирање (конусна двојна завртка SJSZ или единечна завртка, за екструдирање на платформи/профили со помош на пелети од дрво-пластика)
Конусна двојна завртка Табела со параметри за температура на екструдер
|
тип на параметар |
Се вчитува дел (Единица: °C) |
Опсег на компресија (единица: °C) |
Дел за издувни гасови (единица: °C) |
Мерен опсег (единица: °C) |
Температура на главата (единица: °C) |
Температура на мувла (единица: °C) |
Измерена температура на топење (единица: °C) |
|
Поставете температура |
140-150 |
150-162 |
158~168 |
162~172 |
165~173 |
168~175 |
170-180 |
Табела со параметри на температура за истиснување со еден завртка (ко-екструдиран површински слој / едноставен профил)
|
Категорија на параметар |
Се вчитува дел (Единица: °C) |
Опсег на компресија (единица: °C) |
Мерен опсег (единица: °C) |
Температура на главата (единица: °C) |
Температура на мувла (единица: °C) |
|
поставена вредност |
135~145 |
148-160 |
158~168 |
162-170 |
165~172 |
✅ Принципи за работа со температура
1. Поставувањето на температурата не е еднакво на вистинската температура на топењето; неопходно е да се користи сонда за топење за да се извршат вистински мерења на температурата на топењето. Поради создавањето на топлина предизвикано од смолкнување на завртките, измерената температура на топење обично ја надминува поставената температура за 5–12 °C.
2. Температурата во делот за издувни гасови не треба да се поставува премногу висока. Во овој регион, адсорбираната водена пареа и испарливите материи со ниска молекуларна тежина во дрвениот прав се ослободуваат во големи количини; ако температурата во оваа зона е претерано висока, гасовите може да не излезат стабилно од стопениот материјал, што лесно може да доведе до пенење на топењето и да предизвика термичка деградација на површината на дрвениот прав, што резултира со карбонизација.
3. Температурата на мувлата треба да биде малку повисока од температурата во делот за мерење за да се осигури дека стопениот материјал задржува доволна проточност при влегувањето во шуплината на мувлата, со што се олеснува непреченото полнење и обликување и се намалува формирањето на дефекти на дупчење на површината на производот предизвикани од недоволна проточност; сепак, температурата на мувлата не треба да биде претерано висока, бидејќи превисоката температура на мувлата би ја намалила стапката на ладење на површинскиот слој на стопениот материјал, што ќе доведе до лепење на материјалот на површината на мувлата (лепење на мувла) и потенцијално резултира со акумулација на материјалот и траги од изгореници во областите каде што материјалот останува подолг период.
Поврзани вести
- Предности на гумени цевки за наводнување натопени наспроти традиционални цевки за наводнување
- Може ли Yongte да обезбеди проектна услуга со клуч на рака за постројка за покривање WPC?
- Успешно тестирана машина за рециклирана цврста пластика 200x50mm
- Машината за правење столбови Yongte WPC со ко-истиснување е успешно тестирана
- Како може отпадот од пластична фолија да се користи за производство на производи од дрво-пластика композитни (WPC)?
- Апликација за гумени пенливи водопропустливи цевки
Остави ми порака