Прирабничка врска за завртка и менувач на конусен екструдер со двојни завртки
Конусен екструдер со два завртки: Добрите и лошите страни на шемата за поврзување на прирабницата на менувачот од завртка до редукција
Конусните екструдери со два завртки (Conical Twin) обично имаат два вообичаени типа на конфигурации на погонскиот крај:
① Цврсто директно поврзување (Прирабница со завртка опашка → Прирабница на излезна осовина; прицврстување со завртки; без спојка);
② Излезна осовина на редуктор → спојка за запчаник со еластична/тип на барабан → прачка за завртка.
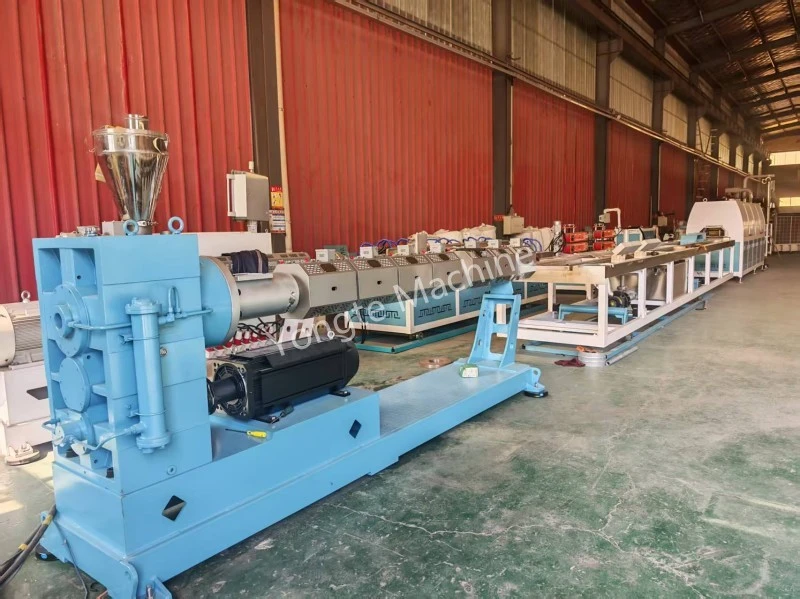
Конусните екструдери со два завртки на Јонгте обично користат метод на поврзување со еластична спојка; сепак, како одговор на специфичното барање на клиентите, инженерите на Yongte специјално дизајнираа и произведоа серија на конусни екструдери со двојни завртки кои се карактеризираат со цврста директна врска базирана на прирабница - овие единици првенствено се користат за производство на истиснување на профили на ПВЦ прозорци. Вистинските производствени операции покажаа дека, за време на процесите на континуирано истиснување со голема брзина, погонскиот систем работи со стабилни перформанси, а точноста на аксијално позиционирање на завртката ги исполнува барањата за димензионална толеранција за истиснување на профилот; Понатаму, изгледот и механичките својства на екструдираните производи целосно се усогласени со стандардите за производство на купувачот. Во споредба со пристапот за поврзување базиран на спојување, оваа конфигурација за директно поврзување ја намалува аксијалната должина на погонското вратило, заштедувајќи простор во распоредот на работилницата на купувачот, истовремено елиминирајќи ги дополнителните трошоци за набавка и одржување поврзани со склоповите - што го прави совршено прилагоден на производствените потреби на купувачот, како што е дефинирано со нивното специфично планирање на капацитетот.

Значи, кои се предностите и недостатоците на методот на круто директно поврзување и во кои сценарија за производство е погоден?
Предности
1. Дизајнот е компактен со кратки аксијални димензии, со што се елиминира должината потребна за независна спојка; следствено, целокупното тело на машината е пократко, намалувајќи го отпечатокот на опремата. Со оглед на ограничениот влезен простор на конусниот двоен дизајн, скратената аксијална должина го олеснува распоредот на доводното седиште и вакуумскиот издувен отвор.
2. Се одликува со висока торзиона ригидност и минимално растојание на преносот. Откако ќе се затегнат завртките на прирабницата, врската станува цврста, осигурувајќи дека преносот на вртежниот момент се одвива без еластични тампон празнини. Двете завртки, исто така, покажуваат супериорна синхронизација, што го прави овој дизајн особено погоден за апликации кои вклучуваат ПВЦ прав - каде што клиренсот на завртките и прецизноста на мрежењето се критични - со што се намалува ризикот од триење на завртките и флуктуации на стрижењето на материјалот.
3. Едноставно усогласување за време на инсталацијата, преносен капацитет со висок вртежен момент; позиционирањето на застанувањето на прирабницата обезбедува висока прецизност на центрирањето; површината на прирабницата може да издржи значителен вртежен момент, обезбедувајќи доволно носивост за апликации за обработка на ПВЦ кои вклучуваат конусно двојно оптоварување и услови со висок вртежен момент. Во споредба со еластичните спојки, овој дизајн го елиминира ризикот од стареење и дефект на гумените блокови.
4. Малку компоненти и ниски трошоци за одржување – без абење делови како што се еластомери за спојување или чаури за запчаник, така што дихтунзите за спојување не треба рутински да се заменуваат; системот за подмачкување бара само одржување на редукторот, без дополнителни точки за подмачкување меѓу нив.
5. Одлична торзиона вкочанетост и фазна стабилност при ударни оптоварувања: кога се изложени на флуктуации на брзината на напојување или минливи влијанија на оптоварување, фазната разлика помеѓу двете завртки останува минимална, спречувајќи пречки во мрежењето на завртките и правејќи ја оваа конфигурација идеална за континуирани, стабилни операции на истиснување.
недостаток
1. Немајќи способност за амортизација на тампон, сите ударни оптоварувања се пренесуваат директно; флуктуациите на оптоварувањето и ударите на старт/стоп се пренесуваат директно до лежиштата и запчаниците на редукторот. Доколку завртката се заглави или заглави од материјал, ударното оптоварување делува директно на излезното вратило на редукторот, што лесно може да ги оштети запчаниците или излезните лежишта; затоа, потребни се строги мерки за заштита од преоптоварување.
Споредба: Еластичната спојка може да апсорбира дел од ударот, а со тоа да го заштити редукторот.
2.
3. Екстремно строги барања за коаксијалност (центрирање): во случај на цврста прирабничка врска, несоодветното чистење на спојницата за време на инсталацијата, нерамномерното оптоварување на завртките или наталожувањето на основата може да предизвика отстапувања на коаксијалноста. Овие услови може да генерираат дополнителни моменти на свиткување за време на работата, што ќе доведе до: заморна фрактура на завртките на прирабницата, свиткување на излезната осовина на редуктор или брзо абење на лежиштето на опашката на завртката.
4. Термичката деформација не може да се компензира: откако ќе се загреат конусните двојни цилиндри, завртката се издолжува; сепак, прирабниците остануваат цврсто заклучени, спречувајќи ослободување на аксијално термичко проширување.
· Последици: Крајот на завртката е подложен на значителен аксијален потисок, што предизвикува пренапони на оптоварувањето на лежиштето на потисок, што доведува до прегревање на лежиштето и намален век на траење; во тешки случаи, ова може да ја турка завртката кон крајот на главата на машината, а со тоа да го промени клиренсот на завртката во цевката.
Ова ја претставува најкритичната точка на болка поврзана со директното поврзување користејќи конусна двојна прирабница со завртка; многу модели на машини се опремени со склоп на лежиште на потисок специјално дизајниран да апсорбира аксијално термичко проширување.
5. Комплексен процес на расклопување и склопување: При замена на завртките или чистење на цилиндерот, мора да се отстранат сите завртки на прирабницата, а завртките се „цврсто споени“ со излезното вратило на редукторот; затоа, при извлекувањето на завртките, мора да се земе предвид и позиционирањето на крајот на редукторот, што ги прави процедурите за расклопување и склопување одземаат многу време. Дополнително, рамото на прирабницата е подложно на оштетување од удар; штом ова рамо ќе се оштети, прецизноста на центрирањето ќе биде нарушена, што ќе ја направи опремата нефункционална.
6. Ширење на дефектот: Оштетувањето на една компонента индиректно влијае на друга компонента – заглавена завртка → ударот се пренесува директно до редукторот; деформацијата на излезното вратило на редукторот → директно предизвикува отстапување на завртката, што доведува до стругање на завртката врз цилиндерот, а со тоа ја засилува грешката преку верижна реакција.
Употреба на случаи и резиме на селекција
✅ Погоден за: ПВЦ профили и ПВЦ пелетизирање; стабилни работни услови; униформа материјална исхрана; сигурна системска интеграција; и конусни двојни лежишта опремени со заштита од преоптоварување и комплети за лежишта со голема моќност.
❌ Не е погодно за: услови кои вклучуваат честа блокада на материјалот, чести операции на старт-стоп или многу флуктуирачки оптоварувања; без сигурна заштита за ограничување на вртежниот момент, стапката на дефект на редукторите на брзините директно поврзани со прирабницата значително ќе се зголеми.
Пристапи за подобрување на инженерството (обично имплементирани од многу производители со двојни конуси)
1. Површината на прирабницата користи приклучок за позиционирање комбиниран со завртки со шарки со голема цврстина за да се обезбеди правилно центрирање;
2. Излезното вратило на редукторот е опремено со потисно лежиште со висок капацитет дизајниран специјално да ја издржи силата на потисок генерирана од аксијалната термичка експанзија на вратилото на завртката;
3. Додајте ограничувач на вртежниот момент (игла за смолкнување/заштитник на вртежниот момент) за моментално да го исклучите вртежниот момент при блокирање на материјалот, со што ќе го заштитите редукторот;
Вршете редовни повторни инспекции на плошноста и коаксијалноста на Flan-Means; затегнете ги завртките во дијагонални фази, осигурувајќи се дека претходното оптоварување е правилно контролирано.
Поврзани вести
- Колку калапи се потребни за еден комплет рамки на вратите?
- Интегриран систем за напојување против премостување за истиснување на рециклирана пластика
- Успешно пуштена во употреба производствена линија за индиски клиенти од гумена пена Yongte
- Предности на гумени цевки за наводнување натопени наспроти традиционални цевки за наводнување
- Може ли Yongte да обезбеди проектна услуга со клуч на рака за постројка за покривање WPC?
- Успешно тестирана машина за рециклирана цврста пластика 200x50mm
Остави ми порака
Нови Продукти


Вести Препораки