Причини за ненадејна фрактура на завртката за време на работата на екструдерот на гранулатор WPC
Причини за ненадејна фрактура на завртката за време на работата на екструдерот на гранулатор WPC
Причини за ненадејна фрактура за време на работата на паралелниот блок со навој со две завртки (компресија/блок за транспорт)
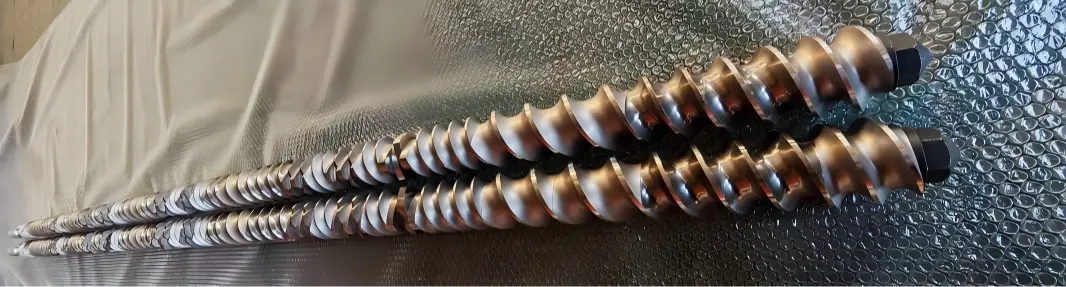
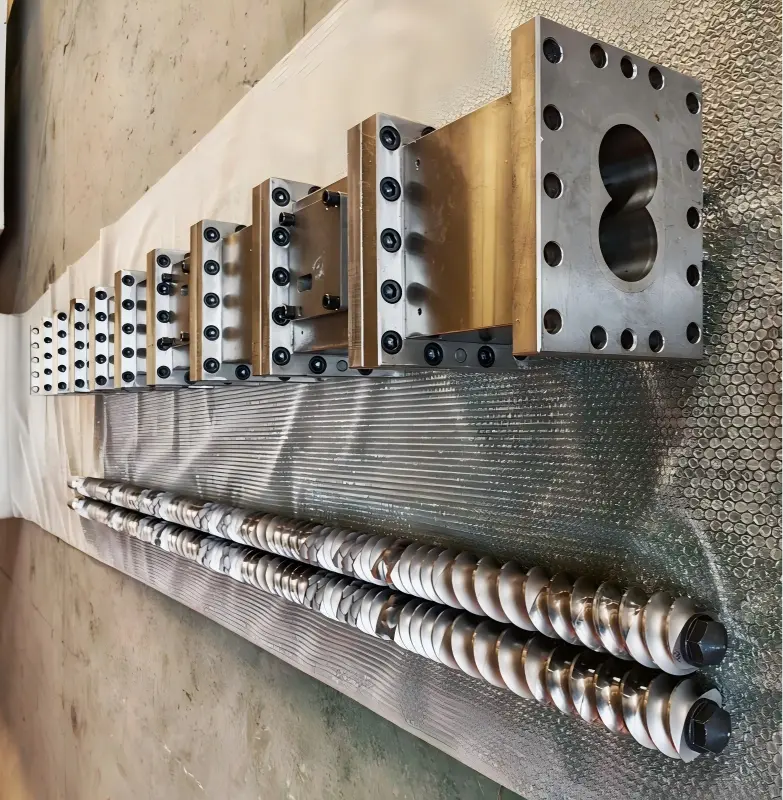
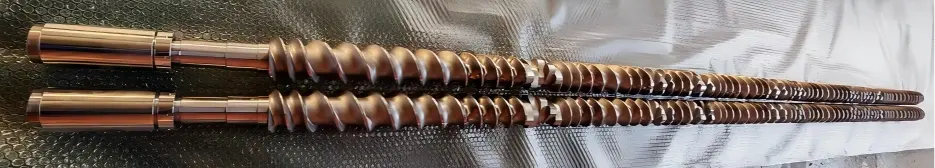
Екструдерот за гранулација Yongte WPC е опремен со паралелен екструдер со две завртки, во кој завртките се состојат од централна оска и модуларни блокови со навој. Избраните материјали за блокови со навој се WR4 или WR7, кои обезбедуваат одлична отпорност на абење и корозија; соодветно, завртките покажуваат извонредна издржливост под овие работни услови. Меѓутоа, за време на производството, блоковите со навој постојано се подложени на комбинирани напрегања на стрижење, компресија и триење. Ако се појави некаква абнормалност во овие процеси, тоа може да предизвика ненадејна фрактура на блоковите со навој, што директно ќе предизвика исклучување на производната линија и ќе резултира со значителни загуби во времето на прекин и трошоци за одржување за претпријатието. Следните делови систематски ги анализираат потенцијалните причини за ненадејни дефекти на фрактури во навојните блокови на паралелните екструдери со два завртки.
Фрактурата на WPC гранулаторниот екструдер паралелни компоненти со навој со двојна завртка претставува кршлив режим на фрактура; тоа ретко е предизвикано од еден фактор, како што е моменталното преоптоварување, туку е резултат на комбинираните ефекти на дефекти на материјалот, концентрацијата на стресот и оптоварувањето на оперативниот удар. Овие причини може да се класифицираат во четири главни категории: самиот материјал, процесите на обработка и склопување, услови за производство и работа и дефекти на опремата.
Разлики: Фрактурата обично вклучува фрагментирани парчиња со кршлива површина на фрактура и без значителна пластична деформација; абењето се манифестира како постепено разредување; торзиониот дефект обично е предизвикан од надминување на дозволената граница на вртежен момент за завртката.
1, Дефекти на материјали и термичка обработка
1. Термичката обработка не успеа
Нитридираниот слој е премногу дебел, што резултира со висока кршливост; на основниот материјал му недостасува доволно калење, оставајќи преостанати внатрешни напрегања; при изложување на работна топлина, овие напрегања се ослободуваат, што доведува до директна фрактура;
Пукнатина за гаснење: Микро-пукнатини беа генерирани за време на процесот на празно гаснење; овие пукнатини не беа откриени за време на фабричката проверка, но тие се пропагираа за време на работата, што доведе до моментална фрактура.
2. Вклучување на суровина, порозност или шуплини: Внатрешните подмножества или шуплините за собирање во фалсификувани или лиени делови претставуваат својствени дефекти. Во нормални работни услови, стресот е концентриран на овие места на дефекти; секоја флуктуација може да предизвика овие дефекти веднаш да пукнат.
3. Неправилен избор на материјал: формулација со високо полнење (стаклени влакна, калциум карбонат, саѓи) погрешно се користела со обичен нитриден челик; формулација со висока отпорност на корозија беше нанесена на челик за топла работа без молибден, што резултираше со ерозија на подлогата и формирање на микро пукнатини.
Екструдерот за гранулација Yongte WPC опремува висококвалитетна завртка и буре, така што нема да се оштети поради дефекти на материјали и термичка обработка. нашиот материјал за завртки е WR4, WR4 е легиран материјал отпорен на абење со високи перформанси, главно се користи во производството на клучните компоненти на индустриската опрема, особено во екструдерите со два завртки, компонентите за мешање и други полиња. Покрај тоа, WR4 може дополнително да ги зајакне површинските својства преку процесот на нитридирање на површината или прскање со волфрам карбид за да формира слој отпорен на абење со дебелина од 0,1~0,3 mm, со цврстина до HV1200~1500, што е погодно за преработка на суровини што содржат полнила со висока цврстина (како кварцен прав и метален прав).
2, Механичко склопување и анализа на структурниот стрес
1. Прекумерно аксијално предоптоварување: блокот со навој е прицврстен со заклучувачка навртка; ако претходното оптоварување е превисоко, блокот со навој е подложен на континуиран висок статички притисок; при загревањето, ефектот на термичка експанзија се надополнува на оваа состојба, предизвикувајќи внатрешниот притисок на притисок да ја надмине границата на фрактура на материјалот.
Аксијалното растојание помеѓу двојните завртки е критично: ако клиренсот е премал, завртките ќе се прошират поради топлината, предизвикувајќи компресија и фрактура на крајните страни на блоковите со навој.
2. Концентрација на напрегање на клучот/внатрешната дупка: Острите агли или претерано малите филети на внатрешната дупка на отворот претставуваат точки на концентрација на стресот; претесно прицврстување на клучот може да предизвика микро пукнатини на засекот на клучот, кои потоа продолжуваат да се шират.
3. Површината за парење со навој е нерамна или содржи туѓи предмети; крајната површина може да има бруси, железни чипови или материјални остатоци; по склопувањето, на крајната површина се јавува локален контакт со точка, што резултира со локализиран висок притисок за време на работата, што може да доведе до пукање на точките за контакт.
4. Лошо усогласување на завртките (некружност помеѓу двете завртки); абење на спојката или куќиштето на лежиштето; прекумерно отстапување на коаксијалноста помеѓу двете паралелни завртки; блоковите со навој се подложени на периодично наизменично напрегање на свиткување, што доведува до фрактура на замор.
3, Влијание на работната состојба на процесот (фрактура што предизвикува моментално оптоварување)
1. Тврдо стартување со ладен старт / блокада на материјалот: Како што материјалот во бурето се лади и зацврстува, завртката насилно се стартува, што резултира со моментален вртежен момент кој далеку го надминува номиналниот вртежен момент; ова генерира огромно оптоварување на ударот што директно го скрши блокот на завртката - најчестото сценарио за несреќа што се среќава на лице место.
2. Странски предмети кои влегуваат во бурето (на пример, тврди метални предмети); навртки, дихтунзи, струготини од завртки или метални алати кои паѓаат во бункерот и се заглавуваат помеѓу блокот со навој и цевката, генерирајќи минлив удар на притисок.
3. Локално прегревање и ненадејни промени во термичкиот стрес: локалната температура нагло се зголемува, а потоа брзо опаѓа; овој наизменичен термички циклус предизвикува термички шок пукнатини; особено за нитридираните компоненти, нивната отпорност на термички шок е слаба.
4. Прекумерното полнење на материјалот или ненадејните промени на притисокот, наглото зголемување на стапката на напојување или блокираната порта за издувни гасови може да предизвикаат моментално зголемување на притисокот на главата, подложувајќи го блокот со навој на значителни периферни и аксијални сили.
4, Акумулација на оштетување од замор (постоечки скриени пукнатини, ненадеен почеток)
Навојната компонента е подложена на наизменичен вртежен момент и наизменично напрегање во подолг период, предизвикувајќи микропукнатини на нејзината површина постепено да се шират; овие оштетувања не се видливи со голо око. Меѓутоа, кога пукнатините ќе достигнат критична големина, тие наеднаш се шират без никакво претходно предупредување, давајќи изглед на „одеднаш неуспешни“.
Брза метода на проверка на лице место (визуелна проверка на површината на фрактурата)
· Површината на фрактурата покажува стари пукнатини и шема слична на школка: фрактура од замор (како резултат на долгорочен наизменичен стрес, а не моментален удар).
· Рамни и светли пресеци со кршливи зрна: Крутост / пукање во нитридниот слој предизвикана од термичка обработка
· Површината на фрактурата покажува деформација на притисок и метални гребнатини; фрактура предизвикана од удар на туѓ предмет.
· Фрактурата потекнува од локацијата на внатрешната дупка: концентрација на стресот на клучот
Соодветни превентивни мерки
1. Инспекција за набавка на материјали: изврши недеструктивно тестирање и тестирање на цврстина на кованици; проверка на извештаите за квалификација на материјалот; контролирајте ја длабочината на слојот за нитридирање за нитридираните компоненти за да спречите формирање на кршливи нитридирани слоеви.
2. Склопување: Строго контролирајте го аксијалното предоптоварување и проверете ја коаксијалноста на завртката; темелно исчистете ја крајната површина и заокружете ги рабовите на чекорите.
3. Работна постапка: Не го вклучувајте насилно чилерот; осигурете се дека блокираниот материјал е доволно загреан за да се стопи пред да работите со погонот; инсталирајте магнет за бункер за отстранување на железо.
4. Дневна проверка: Следете го вртежниот момент на главниот уред и флуктуациите на притисокот на главата; врши редовни инспекции на лежиштата за потиснување за да се спречи аксијално поместување.
Поврзани вести
- Колку калапи се потребни за еден комплет рамки на вратите?
- Интегриран систем за напојување против премостување за истиснување на рециклирана пластика
- Успешно пуштена во употреба производствена линија за индиски клиенти од гумена пена Yongte
- Предности на гумени цевки за наводнување натопени наспроти традиционални цевки за наводнување
- Може ли Yongte да обезбеди проектна услуга со клуч на рака за постројка за покривање WPC?
- Успешно тестирана машина за рециклирана цврста пластика 200x50mm
Остави ми порака
Нови Продукти


Вести Препораки