Паралелен двоен шраф за расклопување и склопување за машина за пелетизирање WPC
SH75 Паралелно Водич за расклопување и склопување со двојна завртка
За време на работата на машината за пелетизирање WPC, доколку е потребно одржување поради абење на склопот на завртката и цилиндерот, корисникот треба да ги расклопи и повторно да ги состави овие компоненти. Постапките за расклопување и склопување на модуларната машина со два завртки SH75 мора да се спроведат во строга согласност со пропишаните работни процедури; целиот персонал вклучен во овие операции треба однапред да се запознае со работните спецификации и да преземе соодветни заштитни мерки за да се спречат безбедносни несреќи или оштетување на опремата како резултат на неправилно работење. Водичот за расклопување и склопување на машината со рамни завртки обезбедени од инженерскиот тим на Yongte е наменет исклучиво како референца за операторите.
Применливо за: Yongte WPC пелетизирање SH75 паралелен екструдер со двојна завртка – компоненти со паралелни навојни двојни завртки во стил на градежен блок (колокови за пренос, блокови за месење, блокови за стрижење). Овие компоненти мора да се ракуваат во парови, а левата и десната завртка се правилно распоредени за да се обезбеди правилен фазен однос помеѓу двете завртки за време на склопувањето, со што ќе се спречат пречки на компонентите или абнормално работење на опремата предизвикани од фазно отстапување.
Пред да започнете каква било операција, мора строго да се следи процедурата LOTO (Lockout/Tagout): сите извори на напојување мора да се исклучат и мора да се потврди дека опремата е целосно исклучена за да се спречи лична повреда или оштетување на опремата предизвикано од случајно стартување.
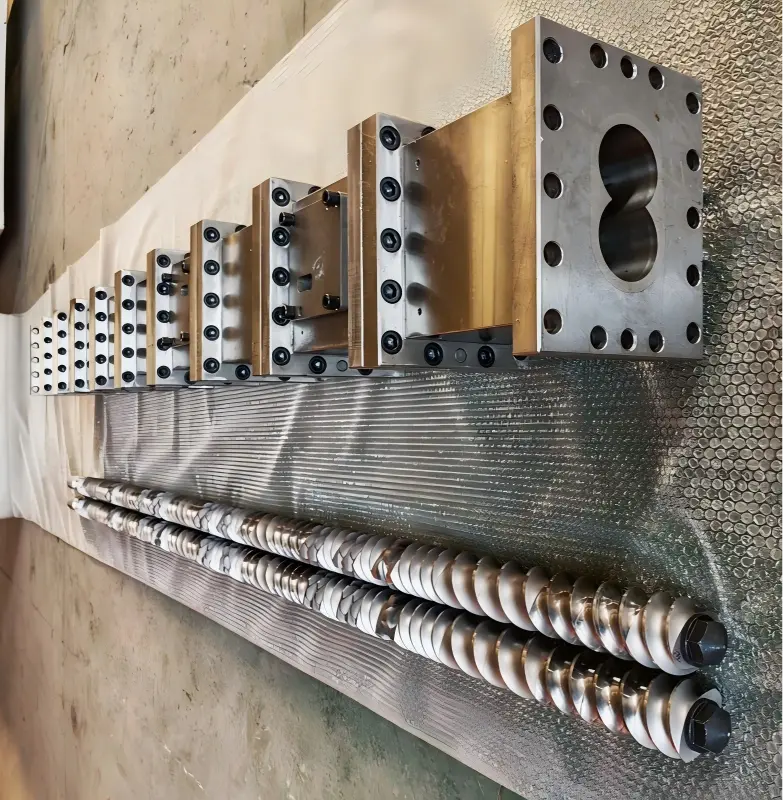
1, Подготовка
1. Алатки и потрошен материјал
· Алатка за вадење на завртки за специјална намена, хидрауличен уред за влечење/преса, бакарна прачка, бакарна лопата, бакарна жичана четка, дрвен чекан (забрането е директно удирање на работната површина на блокот со навој со челичен чекан)
· Вртежен клуч, хексадецимален клуч, високотемпературна маст против лепење (молибден дисулфид со висока температура за подмачкување), пенкало за маркери, ракавици отпорни на висока температура, чист дрвен блок / гумена подлога
· Средство за чистење, компримиран воздух, заштитни очила
2. Исклучување пред работа (Пред да се извади завртката од цевката)
1. Пред да ја исклучите машината, темелно исчистете ја со средството за чистење и обидете се да го исцедите целиот материјал од резервоарот.
2. Изладете се на безбедна температура; исклучете го напојувањето, ставете знак за предупредување и заклучете ја областа; исклучете ги системите за греење, хранење и вакуум.
3. Отстранете ја матрицата за глава на машината, плочата со повеќе дупки, грејниот калем, термоспојот, вакуумската покривна плоча и отворот за напојување.
4. Олабавете ги сегментираните завртки на прирабницата на цевката за завртка; подгответе се да го извлечете целиот склоп со двојни завртки.
2, Целосно повлекување на завртката (пред-процес)
1. Исклучете ја излезната спојка на редукциониот менувач; означете ја фазата на левата и десната завртка и шилката (ова е критично за да се спречи неправилната фаза на инсталација да ги оштети компонентите).
2. Работна / Хидраулична опрема: хоризонтално синхронизирајте го повлекувањето на две завртки; погрижете се двете завртки да останат паралелно заглавени – не влечете ги силно од едната страна.
3. Ставете го на дрвен блок; држете ја завртката суспендирана за да не дојде во директен контакт со земјата, што може да го оштети профилот на конецот.
4. Чистете ги материјалите додека се уште топли: користете бакарна лопата и бакарна четка за да ги отстраните карбидите; ако материјалот се заглави помеѓу блокот со навој и мандрелата, нанесете локализирано, еднолично загревање за да го омекнете материјалот пред да го расклопите; строго е забрането компонентата да се подложува на интензивно локализирано загревање.
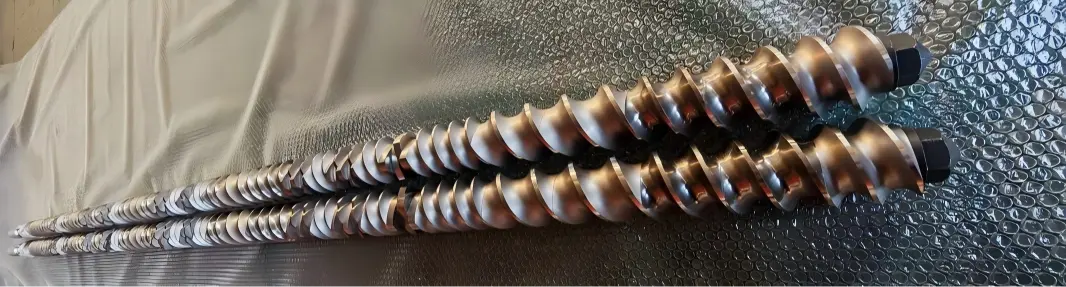
3, Постапка за расклопување на блок (компонента) со навој (расклопување последователно од главата на машината кон крајот на редукторот на менувачот)
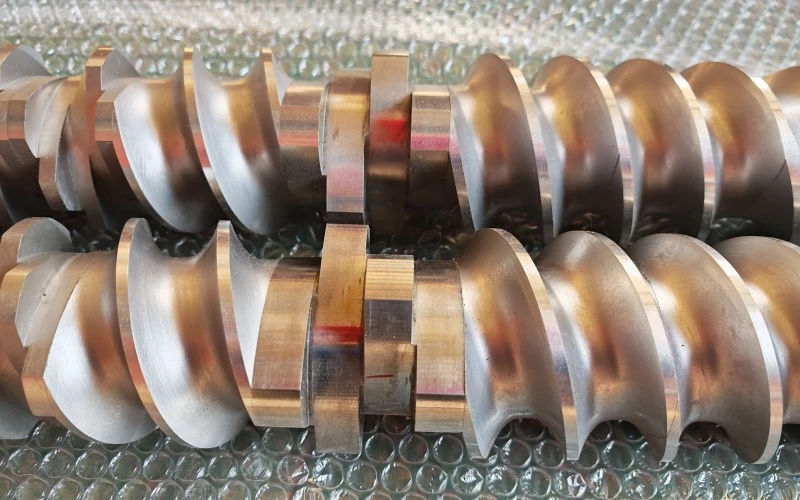
Секвенца: предна заклучувачка навртка → Радијален прицврстувачки прстен → Секоја група компоненти со навој
1. Олабавете ја предната навртка за заклучување (обично е внатрешно навојна - не ја менувајте насоката на навојот); потоа извадете ја навртката за заклучување, потисната мијалник и прстенот за позиционирање.
2. Отстранете ги блоковите со навој група по група, а потоа отстранете ги спарените компоненти на завртката A/B од истата положба; означете ја секоја група компоненти со пенкало за маркер – означувајќи го бројот на позицијата + страната (напред/назад) + ориентација на завртката (лево/десно); фотографирајте за да го документирате дијаграмот за секвенца на склопување.
3. Блок со навој заглавен на мандрелата: Користете хидраулична преса во комбинација со специјализирана алатка за аксијално пресување, со помош на бакарна прачка; строго е забрането да се удира или да се забие површината со навој под агол; Исто така, строго е забрането директно загревање на работната површина на компонентата со помош на оксиацетиленска факел.
4. По целосно расклопување: исчистете ја шилестата на јадрото на игличката, надворешниот дијаметар на јадрото и внатрешниот жлеб на шилестата на компонентата; отстранете ги сите акумулирани наслаги на јаглерод или стврднат материјал; проверете ја шилестата за абење, пукнатини или чипсување.
5. Проверка на компонентите: Проверете дали има абење на профилите на конецот и површините за заглавување, како и дали има дупчиња или пукнатини; компонентите со прекумерно абење веднаш треба да се отфрлат; мелење или поправка е забрането; таквите компоненти не смеат повторно да се вчитаат во машината.
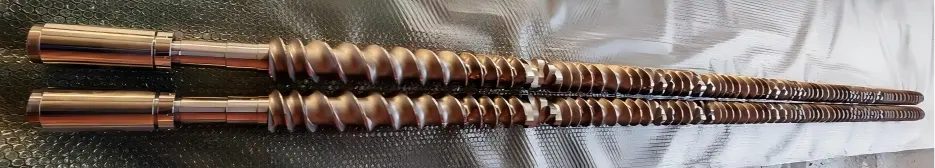
4, Склоп на блокови со навој (склопете се обратно според оригиналните цртежи или ознаки, од крајот на менувачот кон крајот на главата на машината)
1. Исчистете ја шилестата на јадрото и внатрешната шипка на компонентата; нанесете тенок слој на високотемпературна маст против лепење (не нанесувајте дебел слој за да спречите таложење на карбонизиран материјал за време на производството).
2. Поставете ги блоковите со навој последователно според редоследот на означување; инсталирајте ги во парови, осигурувајќи се дека фазите на заглавување на завртките A и B се усогласени; осигурете се дека завршните страни на компонентата се цврсто притиснати една врз друга без пропуст и дека шилката е целосно поставена на своето место.
Пренесувачкиот блок, блокот за месење и блокот за стрижење имаат одредена ориентација и не смеат да се инсталираат во обратна насока; насоката на ротација и аголот на блокот за месење мора строго да се усогласат со цртежите на процесот.
За секој инсталиран сет, рачно свртете ги двете завртки за да обезбедите непречено заглавување без заглавување или стругање.
3. Поставете го прстенот за позиционирање и потисната мијалник во низа, а потоа затегнете ја заклучната навртка на предниот крај.
4. Затегнете ја навртката за заклучување до наведениот вртежен момент (75 Nm; генерално погледнете го препорачаниот вртежен момент од производителот; нанесете дијагонално претходно затегнување во 2–3 одделни чекори – не затегнувајте го одеднаш).
5. Откако ќе заврши склопувањето, рачно прилагодете ги двете завртки: обезбедете непречено, континуирано ротирање без никакви заглавувања или ненормални звуци на тропање; не треба да има метално триење помеѓу двете завртки.
6. Потврда: Споредете со оригиналните фотографии од склопот за да ја потврдите низата, ориентацијата и количината на компонентите.
5, Повторно склопување на завртката на бурето
1. Темелно исчистете ја внатрешноста на бурето; осигурајте се дека черупката е без карбонизиран материјал и проверете ја черупката за абење.
2. Двете завртки остануваат мрежести со константна фаза; кога цевката е хоризонтално синхронизирано туркана внатре, отпорот веднаш се открива и машината не треба да се ракува со прекумерна сила.
3. Монтирајте ја задната спојка, порамнете ја со претходно означената фаза на сплајн и прицврстете ја чаурата за поврзување и иглата за позиционирање.
4. Повторно инсталирајте ги прирабниците на цевката за секој дел и затегнете ги завртките на прирабницата во дијагонални фази.
5. Грејна калем за реставрација, термоспој, вакуумска порта, дел за напојување, матрица за глава на машината
6, Пробна инспекција
1. Вратете ги сите поврзувања со жици, откачете го LOTO, рачно завртете го вратилото со мала брзина за неколку вртења и потврдете дека нема абнормални звуци од триење.
2. Направете тест за џогирање без оптоварување, со мала брзина, следење на струјата и вибрациите; ако не се откриени абнормалности, зголемете ја температурата; откако температурата ќе се подигне, направете уште еден тест на плочата за повторна проверка (бидејќи опремата може да има тенденција да се заглави поради термичка експанзија).
3. Спроведување на пробно производство со хранење со мала брзина; следете ги флуктуациите на вртежниот момент и притисокот; потврди дека нема абнормалности.
7. Клучни ризици и контраиндикации (75 двојни високи фреквентни дефектни точки)
1. ❌ Забрането е удирање на работната површина на блокот со навој со челичен чекан; ако го направите тоа, може да предизвикате отсекување на рабовите или губење на слојот од легура, што ќе резултира со непосредно отфрлање.
2. ❌ Неправилна фазна инсталација што доведува до принудна ротација на моторот: директно откачете го блокот за стегање или гребење на черупката на цевката.
3. ❌ Ако има наслаги од јаглерод или железни гребени на крајната површина на блокот со навој пред склопувањето → тоа може да предизвика оштетување на површината или врзување на компонентата, што ќе го оневозможи отстранувањето на компонентата во текот на следниот циклус на расклопување.
4. ❌ Прекумерен или недоволен вртежен момент на навртката за заклучување: Недоволниот вртежен момент може да предизвика поместување или кршење на компонентите; прекумерниот вртежен момент може да доведе до заглавување на навртката при следниот процес на расклопување.
5. ❌ Едностраното повлекување на завртката предизвикува неусогласеност помеѓу двете завртки и судири на компонентите.
6. ✅ Фотографирајте и означете ги компонентите за време на расклопувањето – ова е особено важно за склоповите што се состојат од повеќе блокови кои се испреплетуваат, бидејќи е многу лесно погрешно да се усогласи низата или аголот само врз основа на меморијата.
Поврзани вести
- Колку калапи се потребни за еден комплет рамки на вратите?
- Интегриран систем за напојување против премостување за истиснување на рециклирана пластика
- Успешно пуштена во употреба производствена линија за индиски клиенти од гумена пена Yongte
- Предности на гумени цевки за наводнување натопени наспроти традиционални цевки за наводнување
- Може ли Yongte да обезбеди проектна услуга со клуч на рака за постројка за покривање WPC?
- Успешно тестирана машина за рециклирана цврста пластика 200x50mm
Остави ми порака
Нови Продукти


Вести Препораки